模具

我们生产​铝型材​挤压模具

在我们位于中国的生产基地按您的图纸设计和制造,一站式送到您的工厂。
  • 实心、空心和多孔模具
  • 匹配您的挤压机吨位和盛锭筒直径
  • 按存档图纸重复订购
  • 现有模具的修复和改制
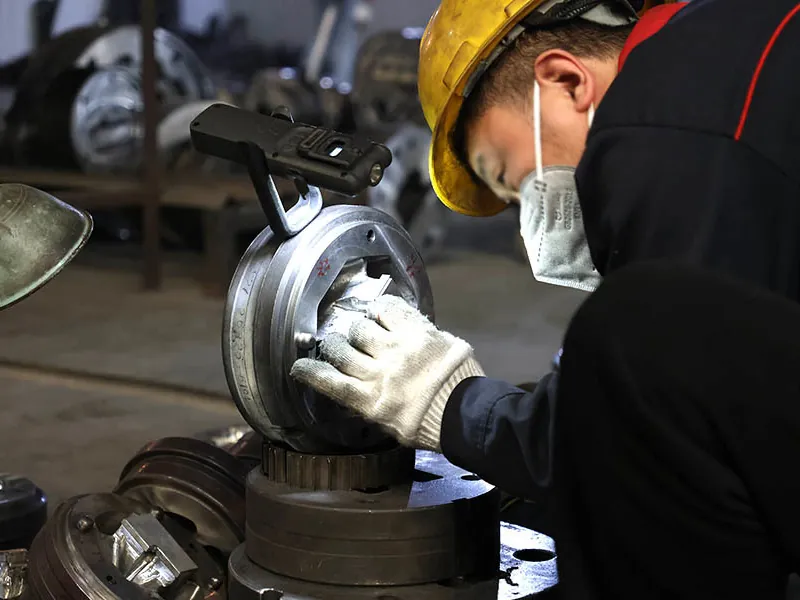
在我们的生产基地抛光模具
  • 14-15天从图纸到莫斯科通常所需
  • H13钢真空淬火和氮化
  • 模具图纸投产前与您确认

从图纸到您的工厂

模具从设计到您的工厂:6个阶段,图中18个步骤。选择一个环节,查看具体内容和所需时间。

从图纸到莫斯科通常14-15天。复杂和大型模具的周期单独确定

环节 1/6

图纸与设计

从您的型材图纸和挤压机参数开始。

周期: 从预付款到账并确认模具图纸之日起计算

获取模具报价

我们的设计师根据您的型材图纸,按您的挤压机设计模具,模具图纸发给您确认。

我们做什么

  • 检查型材图纸和公差
  • 按挤压机和挤压筒选择模具尺寸
  • 计算分流孔和工作带
  • 模具图纸发给您确认

环节 2/6

模具生产

模具在我们位于中国的生产基地制造:从H13钢坯料到装箱。在列表中选择步骤,即可在图中找到它。

周期: 通常约10天;复杂和大型模具的周期单独确定

获取模具报价

具体步骤

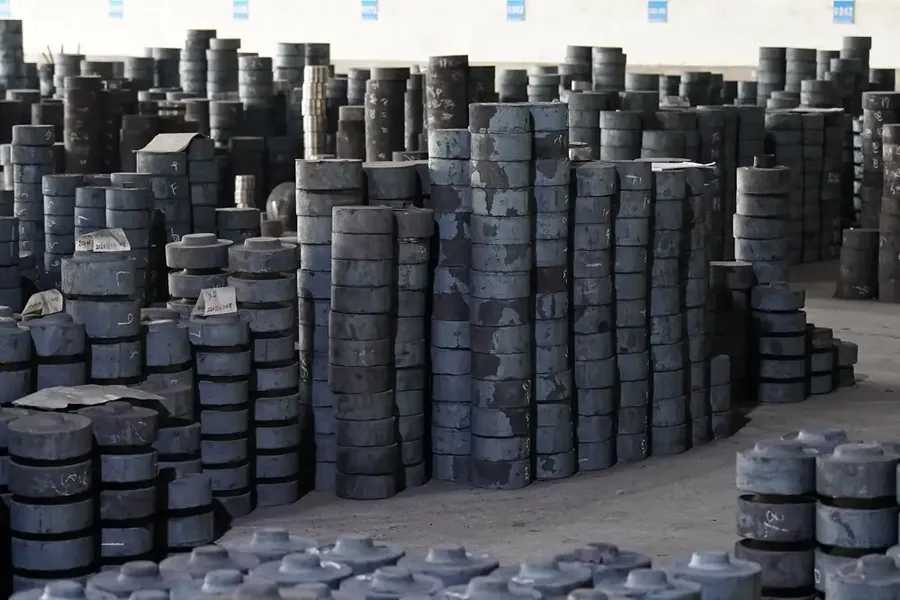
  1. H13钢坯料用H13热作模具钢锻造棒料切出所需厚度的坯料,并留出加工余量。
  2. 车削数控车床加工外圆、端面、倒角以及与模套的配合尺寸。
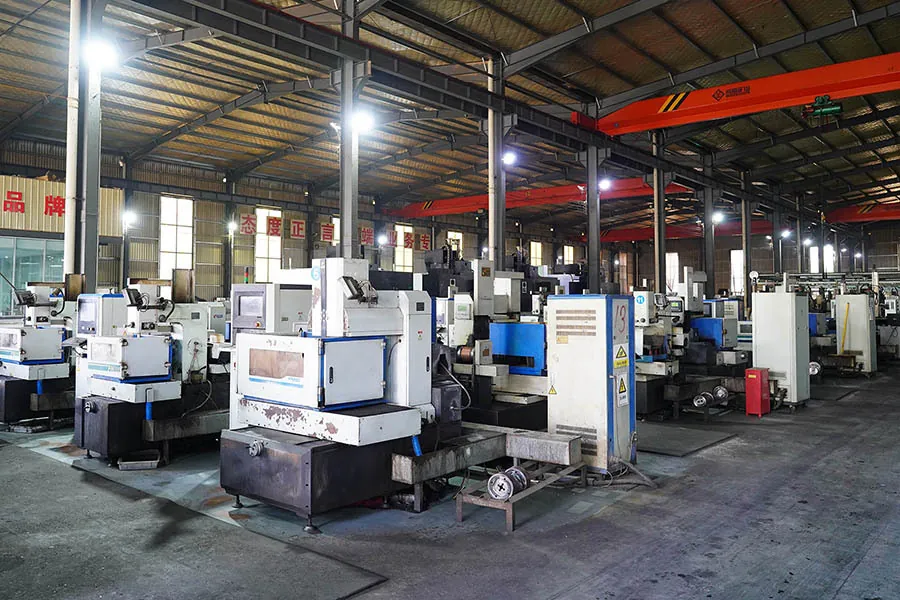
  3. 数控铣削加工中心加工分流模的分流孔、型腔和分流桥,以及销孔和螺栓孔。
  4. 真空淬火模具在真空炉中淬火并多次回火,使钢材达到工作硬度,不氧化、不变形。
  5. 慢走丝线切割用线切割沿型材轮廓切出模孔:模孔壁精确、转角清晰,钢材不受应力。
  6. 电火花成型用石墨或铜电极加工铣刀无法加工的型腔、台阶和工作带。
  7. 工作带抛光工作带由人工抛光:型材表面质量和模具寿命取决于工作带的光洁度。
  8. 氮化在井式炉中对模具表面渗氮:硬化层保护工作带不被磨损。
  9. 检验发货前检查模孔和工作带尺寸、硬度和标记,给模具拍照并向您发送检验报告。
  10. 包装模具涂防锈剂,用薄膜包裹,装入木箱并称重,准备发运单证。

环节 3/6

中国境内运输

从我们的生产基地到机场货运站。

周期: 1-2天

获取模具报价

我们从生产基地提取装有模具的木箱,运往机场货运站。

我们做什么

  • 从生产基地提取包装好的木箱
  • 核对唛头和重量与单据一致
  • 由我们在中国的代理负责发运
  • 运至机场货运站

环节 4/6

空运至莫斯科

模具乘货运航班飞往莫斯科,比海运和铁路更快。

周期: 航程及莫斯科清关合计:通常2-3天

获取模具报价

具体步骤

  1. 中国机场货运站货物交到货运站,过磅并办理出口手续。
  2. 货运飞机模具飞往莫斯科。空运远快于海运和铁路。
  3. 抵达莫斯科飞机在莫斯科降落,货物被接收并送往海关监管仓库。

环节 5/6

清关与监管仓库

我们自己的报关员在莫斯科办理清关,货物在海关监管仓库等待放行。

周期: 与航程合计2-3天

获取模具报价

清关由我们自己的报关员办理。关税和增值税已包含在报价中。

我们做什么

  • 由我们自己的报关员申报
  • 关税和增值税已包含在报价中
  • 放行前货物存放在监管仓库

环节 6/6

送货到您的工厂

从莫斯科仓库送到您的车间,或您自行提货。

周期: 取决于城市;可从监管仓库自提

具体步骤

  1. 送货到工厂放行后我们将模具送到您的工厂,也可以从海关监管仓库自提。
  2. 您的工厂模具到货时附有增值税发票和俄罗斯法人出具的全套结算单据。

发送图纸​或设备清单

我们将计算到厂价格和交期。欢迎附上图纸、规格书或照片。

模具
1-2 个工作日内提供含到厂价格的报价
设备
先确认配置和条件,再发送报价

联系方式

我们如何联系您

需求类型